Вступ
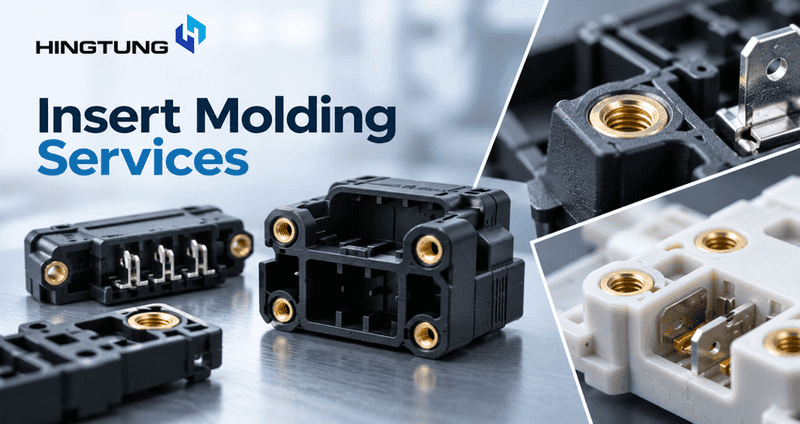
Ослаблена різьбова вставка або неправильно вирівняний електричний контакт можуть зробити непридатним для використання навіть якісний пластиковий корпус. Для електронних виробів з'єднання між металом і пластиком часто має таке ж значення, як і сам корпус.
Послуги лиття з вставками передбачають інтеграцію металевих вставок, клем, втулок або інших попередньо сформованих деталей під час лиття під тиском. Компанія HingTung підтримує цей вид OEM-виробництва завдяки скоординованим процесам DFM, розробки прес-форм, лиття під тиском та контролю якості, що допомагає виявити проблеми зі складанням та інструментами ще до початку виробництва.
Де лиття з вставками найкраще працює в електроніці
При литті з вставками металевий компонент розміщується всередині форми до того, як розплавлений пластик заповнює простір навколо нього. Після затвердіння пластику вставка стає частиною готового компонента.
Такий підхід дозволяє уникнути окремої операції вставлення, але лише за умови належного контролю геометрії вставки, її розташування у формі та потоку пластмаси.
| Електронні компоненти | Типовий вставний елемент | Основні технічні вимоги |
| Корпуси обладнання | Латунні різьбові вставки | Момент затягування та опір витягуванню |
| Електричні роз'єми | Металеві клеми | Вирівнювання контактів та ізоляція |
| Конструкції для кріплення друкованих плат | Втулки з різьбою | Точність розмірів |
| Корпуси датчиків | Металеві втулки або фітинги | Механічне кріплення |
| Модулі управління | Вбудовані контакти або штифти | Стабільне позиціонування |
| Кабельні збірки | Металеві клеми | Фіксація та електрична провідність |
Для простого корпусу, який рідко відкривають, може бути достатньо литого пластикового виступу з відповідним гвинтом. У корпусі, що підлягає технічному обслуговуванню та має багаторазові цикли складання, доцільно використовувати металеву вставку з різьбою.
Вибір повинен ґрунтуватися на механічних та електричних вимогах, а не лише на зовнішньому вигляді деталі.
Роль компанії HingTung у виробництві лиття з вставками
Надійний виробник виробів з литтям з вставками повинен контролювати не лише роботу ливарної машини. Розміри вставки, позиціонування інструменту, течія пластмаси, охолодження та перевірка — все це впливає на кінцевий виріб.
Універсальна платформа для ефективного SEO
За кожним успішним бізнесом стоїть потужна SEO-кампанія. Але з незліченною кількістю інструментів і методів оптимізації на вибір може бути важко зрозуміти, з чого почати. Що ж, не бійтеся, адже у мене є те, що вам допоможе. Представляємо вам універсальну платформу Ranktracker для ефективного SEO
Ми нарешті зробили реєстрацію на Ranktracker абсолютно безкоштовною!
Створіть безкоштовний обліковий записАбо Увійдіть, використовуючи свої облікові дані
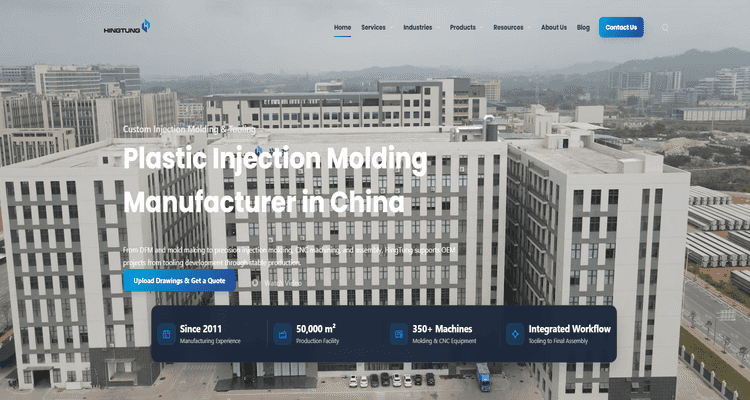
Виробничі можливості компанії HingTung у сфері лиття з вставками підкріплюються власними підрозділами з розробки прес-форм та лиття пластмас під тиском. Заснована у 2011 році, компанія експлуатує понад 80 термопластавтоматів із зусиллям затиску до 650 тонн.
Для проектів з виробництва електронних пристроїв за замовленням (OEM) практичною перевагою є координація між інженерами-конструкторами, технічними спеціалістами з лиття та персоналом з контролю якості.
Інструментальне оснащення та розміщення вставок
Розглянемо пластиковий корпус управління з чотирма вбудованими латунними вставками.
Кожна вставка повинна залишатися у правильному положенні під час закриття форми та заповнення порожнини пластмасою. Недостатнє кріплення може призвести до зміщення вставки, а неналежна конструкція затискного механізму — до потрапляння обрізків пластмаси у різьбовий отвір.
Процес DFM та розробки інструментів компанії HingTung дозволяє оцінити ці ризики ще до остаточного затвердження виробничої форми.
Перевірка повинна охоплювати елементи фіксації вставок, доступ для завантаження, положення ливника, товщину навколишніх стінок та метод перевірки розташування вставок.
Від випробувань форми до виробництва
Зразок, виготовлений методом лиття з вставками, може виглядати прийнятно, але при цьому мати недостатню міцність на витягування або нерівномірне вирівнювання вставок.
Під час випробувань форми виробники повинні перевіряти розміри та функціональні характеристики, а не лише зовнішню якість.
Універсальна платформа для ефективного SEO
За кожним успішним бізнесом стоїть потужна SEO-кампанія. Але з незліченною кількістю інструментів і методів оптимізації на вибір може бути важко зрозуміти, з чого почати. Що ж, не бійтеся, адже у мене є те, що вам допоможе. Представляємо вам універсальну платформу Ranktracker для ефективного SEO
Ми нарешті зробили реєстрацію на Ranktracker абсолютно безкоштовною!
Створіть безкоштовний обліковий записАбо Увійдіть, використовуючи свої облікові дані
Об’єднання модифікацій форми, випробувань лиття та відгуків щодо перевірки в єдиний скоординований робочий процес дозволяє зменшити кількість непотрібних передач між постачальниками. Це особливо корисно, коли в кінцевому виробі мають з’єднуватися кілька пластикових та металевих компонентів.
Лиття з вставками проти термозакріплення проти ультразвукового введення
Не кожну різьбову вставку слід вливати в пластик. Для деяких корпусів електронних пристроїв вставлення металевого компонента після лиття є простішим і дешевшим.
Основні варіанти відрізняються вимогами до інструменту, послідовністю виробництва та контролем процесу.
| Фактор | Вставне лиття | Термозатискання | Ультразвукове вставлення |
| Встановлення вставки | Під час лиття | Після формування | Після формування |
| Складність інструменту | Вища | Як правило, нижча | Як правило, нижча |
| Додаткова операція вставлення | Не потрібна | Потрібна | Потрібна |
| Позиціонування вставки | Регулюється конструктивними елементами форми | Залежить від пристосування для вставлення | Регулюється за допомогою пристосування для вставлення |
| Виробничі міркування | Завантаження вставок впливає на цикл роботи форми | Додатковий термічний процес | Додатковий ультразвуковий процес |
| Типове застосування | Стабільні, інтегровані конструкції з металу та пластмаси | Вставки з різьбленням у термопластиках | Різьбові вставки у відповідних термопластиках |
Універсального переможця немає. Послуги лиття з вставками можуть бути привабливими, коли обсяг виробництва стабільний, а інтеграція вставки дозволяє значно скоротити обсяг подальших робіт зі складання.
Вставлення після лиття може бути доцільнішим, коли розташування вставок може змінюватися, інструментальне оснащення має залишатися простим або потрібні різні конфігурації кріплень.
Коли влиті вставки є доцільнішими
Я б розглянув можливість вбудованих вкладишів, коли важлива точна інтеграція під час лиття, геометрія вкладиша є стабільною, а очікуваний обсяг виробництва може виправдати витрати на інструментальне оснащення та процес завантаження.
Хорошим прикладом є з'єднувач із декількома вбудованими електричними клемами. Встановлення кожної клеми після формування може вимагати додаткових операцій з обробки та вирівнювання.
Однак лиття з вставками не завжди автоматично забезпечує вищу міцність кріплення. Результат залежить від геометрії вставки, властивостей полімеру, навколишнього пластику та умов обробки.
Коли краще використовувати вставку після лиття
Для пластикового корпусу електронного пристрою, що має лише два різьбові кріплення, термозатискання може бути цілком достатнім.
Це також забезпечує певну гнучкість, якщо технічні характеристики вставки зміняться під час розробки виробу.
Ключовим моментом є порівняння загальної вартості монтажу, включаючи час циклу лиття, завантаження вставки, допоміжне обладнання, робочу силу, брак та контроль якості.
Деталі конструкції, що визначають якість лиття з вставками
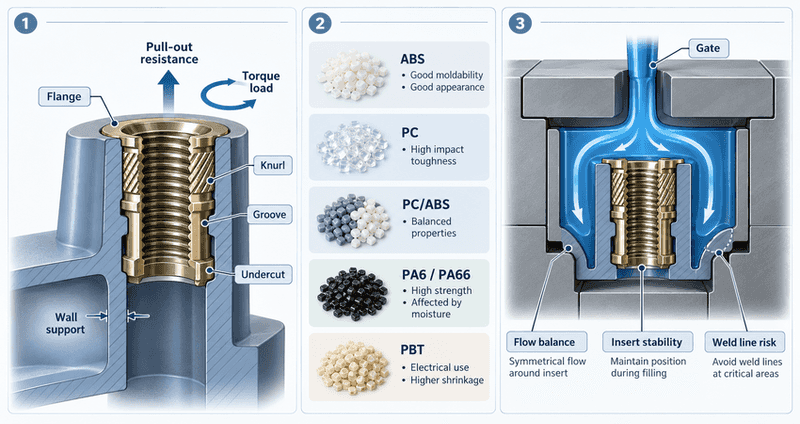
Більшість проблем, пов’язаних із литтям з вставками, можна пов’язати з невеликою кількістю рішень щодо конструкції або технологічного процесу.
Геометрія вставки та механічне утримання
Метал і пластик зазвичай поєднуються завдяки механічному утриманню, а не міцному хімічному зв’язку.
Насічки, канавки, фланці або підрізи можуть запобігати витягуванню та обертанню. Однак агресивні елементи фіксації також створюють навантаження на навколишню пластмасу.
Тому різьбову вставку слід підбирати з урахуванням очікуваного моменту затягування, навантаження на виривання, вібрації та умов експлуатації.
Щодо корпусу електронного пристрою, я б переконався, що пластиковий виступ має достатню кількість матеріалу навколо себе і що навантаження на кріпильний елемент не зосереджується поблизу тонкої стінки.
Вибір матеріалу та усадка
Для відповідних металопластикових збірок можна розглядати такі матеріали, як АБС, ПК, ПК/АБС, ПА та ПБТ, але вони мають різні характеристики обробки та усадки.
| Матеріал | Потенційні переваги | Конструктивні особливості |
| ABS | Можливість формування та привабливий зовнішній вигляд корпусу | Локальне напруження навколо вставних елементів |
| PC | Висока ударостійкість | Умови обробки та залишкові напруження |
| ПК/АБС | Збалансовані властивості корпусу | Характерні для конкретного сорту усадка та температурні межі |
| PA6 / PA66 | Механічна міцність | Зміни розмірів під впливом вологи |
| PBT | Електричні застосування та поведінка розмірів | Усадка та вибір сорту |
Вставка також змінює локальну схему охолодження. Різниця в тепловому розширенні між металом і пластиком може створювати напруження під час охолодження або циклічних змін температури.
Тому слід комплексно аналізувати обраний сорт полімеру, геометрію вставки та умови експлуатації.
Розташування ливника та потік пластмаси
Неправильне розміщення ливникової отвору може призвести до утворення ліній зварювання або неповного заповнення поблизу вставки.
Характер потоку також може тиснути на вставку, особливо якщо металевий компонент має велику відкриту поверхню.
Під час DFM виробник повинен оцінити, як пластмаса заповнює простір навколо металевої деталі та чи залишається положення вставки стабільним під час лиття під тиском.
У разі складних конструкцій аналіз потоку у формі може допомогти виявити проблеми із заповненням та тиском ще до початку різання сталі.
Поширені дефекти деталей, виготовлених методом лиття з вставками
Навіть за наявності якісного інструменту лиття з вставками потребує контролю процесу. Незначні зміни розмірів вставки, навантаження або умов лиття можуть спричинити проблеми під час складання.
| Дефект | Можлива причина | Що перевірити |
| Зсув вставки | Недостатня опора під час впорскування | Опорні штифти, кріплення, тиск впорскування |
| Пластикові обломи на різьбі | Недостатнє закриття форми | Розміри вставки та припасування інструменту |
| Тріщини в пластмасі навколо вставки | Залишкові напруження або недостатня товщина стінок | Смола, конструкція виступу, охолодження |
| Недостатнє утримання вставки | Невідповідна геометрія або неповне капсулювання | Конструкція насічки та пластична деформація |
| Електричне зміщення | Зсув або усадка вставки | Допуск на положення та контроль якості |
| Порожнини навколо вставки | Проблеми із заповненням або ущільненням | Положення ливника, вентиляція, параметри процесу |
Для компанії HingTung та інших виробників, що займаються литтям пластмас під тиском, важливе значення мають ранній DFM та зворотний зв’язок під час випробувань прес-форми, оскільки дефект, пов’язаний із вставкою, може бути зумовлений як параметрами інструменту, так і параметрами лиття.
Просте підвищення тиску впорскування або збільшення товщини стінки пластику не завжди є правильним рішенням.
Що слід перевірити перед вибором постачальника послуг лиття з вставками
Універсальна платформа для ефективного SEO
За кожним успішним бізнесом стоїть потужна SEO-кампанія. Але з незліченною кількістю інструментів і методів оптимізації на вибір може бути важко зрозуміти, з чого почати. Що ж, не бійтеся, адже у мене є те, що вам допоможе. Представляємо вам універсальну платформу Ranktracker для ефективного SEO
Ми нарешті зробили реєстрацію на Ranktracker абсолютно безкоштовною!
Створіть безкоштовний обліковий записАбо Увійдіть, використовуючи свої облікові дані
Постачальник повинен бути здатний пояснити, як він контролює позиціонування вставок, якість лиття та вимоги до кінцевого складання.
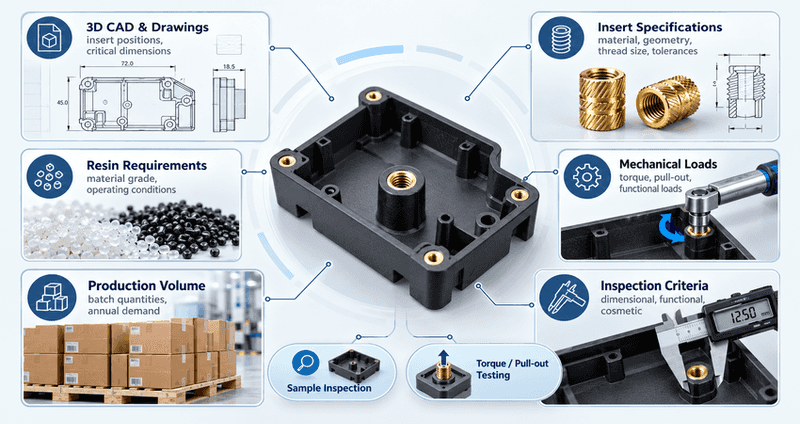
Перш ніж запитувати цінову пропозицію, я б підготував:
- 3D-CAD та креслення: вкажіть положення вставок та критичні розміри.
- Технічні характеристики вставок: визначте матеріал, геометрію, розмір різьби та допуски.
- Вимоги до полімеру: визначте марку матеріалу та умови експлуатації.
- Механічні навантаження: вкажіть крутний момент, зусилля витягування та інші функціональні вимоги.
- Обсяг виробництва: вкажіть очікувані обсяги партій та річний попит.
- Критерії контролю: визначте вимоги до розмірів, функціональних характеристик та зовнішнього вигляду.
Ефективна оцінка постачальника має включати перевірку зразків та, за необхідності, випробування на крутний момент або витягування.
Інтегровані можливості компанії HingTung у сфері DFM, виготовлення прес-форм, лиття під тиском та супутньої збірки є актуальними для проектів OEM, де ці вимоги повинні залишатися незмінними від етапу випробувань прес-форм до серійного виробництва.
Поширені запитання
Чи можна застосовувати лиття з вставками для вставок із нержавіючої сталі?
Так. Вставки з нержавіючої сталі можна вливати у відповідні пластики за умови належної оцінки геометрії, елементів фіксації, теплових характеристик та умов обробки.
Чи можна вливати кілька металевих вставок в одну пластикову деталь?
Так. Кілька вставок можна інтегрувати в одну литу деталь. При цьому слід враховувати їхнє розміщення, позиціонування, доступ до форми та стійкість до зміщення під час заливки.
Чи забезпечує лиття з вставками електричну ізоляцію?
Пластик, що оточує вставку, може забезпечувати електричну ізоляцію, якщо використовуються відповідний матеріал та геометрія. Ефективність ізоляції слід перевіряти з урахуванням електричних та екологічних вимог до застосування.
Чи можна замінити пошкоджену влиту вставку?
Заміна зазвичай є складнішою, ніж у випадку з вставкою, встановленою після лиття. Залежно від конструкції, вилучення влитої вставки може пошкодити навколишній пластик, тому можливість ремонту слід враховувати на ранніх етапах.
Висновок
Якісні послуги з лиття з вставками — це не просто розміщення металу всередині пластику. Фіксація вставки, вибір матеріалу, конструкція форми та функціональні випробування визначають, чи буде деталь надійно працювати в готовому електронному вузлі.
Компанія HingTung поєднує DFM, власну розробку прес-форм, лиття під тиском та підтримку контролю якості для компонентів OEM, допомагаючи пов’язати ранні інженерні рішення з серійним виробництвом.